
Découpe laser de tubes en acier : comment choisir
 Anastasie
•
19 août 2026
Dans un atelier qui doit livrer vite, chaque minute perdue sur une pièce mal ajustée finit par coûter cher. Quand les commandes se répètent, que les tolérances se resserrent et que les reprises grignotent la marge, il faut une solution plus fiable. La découpe laser tube acier représente alors une option de précision qui améliore la cadence, réduit les erreurs et sécurise la qualité. Mais faut-il l’acheter, la sous-traiter ou rester sur un procédé classique ? C’est exactement ce que vous allez pouvoir trancher ici.
Ce guide vous aide à comparer les options avec des repères simples, des exemples concrets et des critères d’achat utiles. Vous verrez quand cette solution devient rentable, pour quel type de production elle apporte le plus de valeur, et dans quels cas un autre procédé reste plus judicieux. L’objectif est clair : vous permettre de décider avec méthode, sans vous laisser séduire par la seule promesse technique.
Pourquoi cette technologie change la donne pour vos pièces métalliques
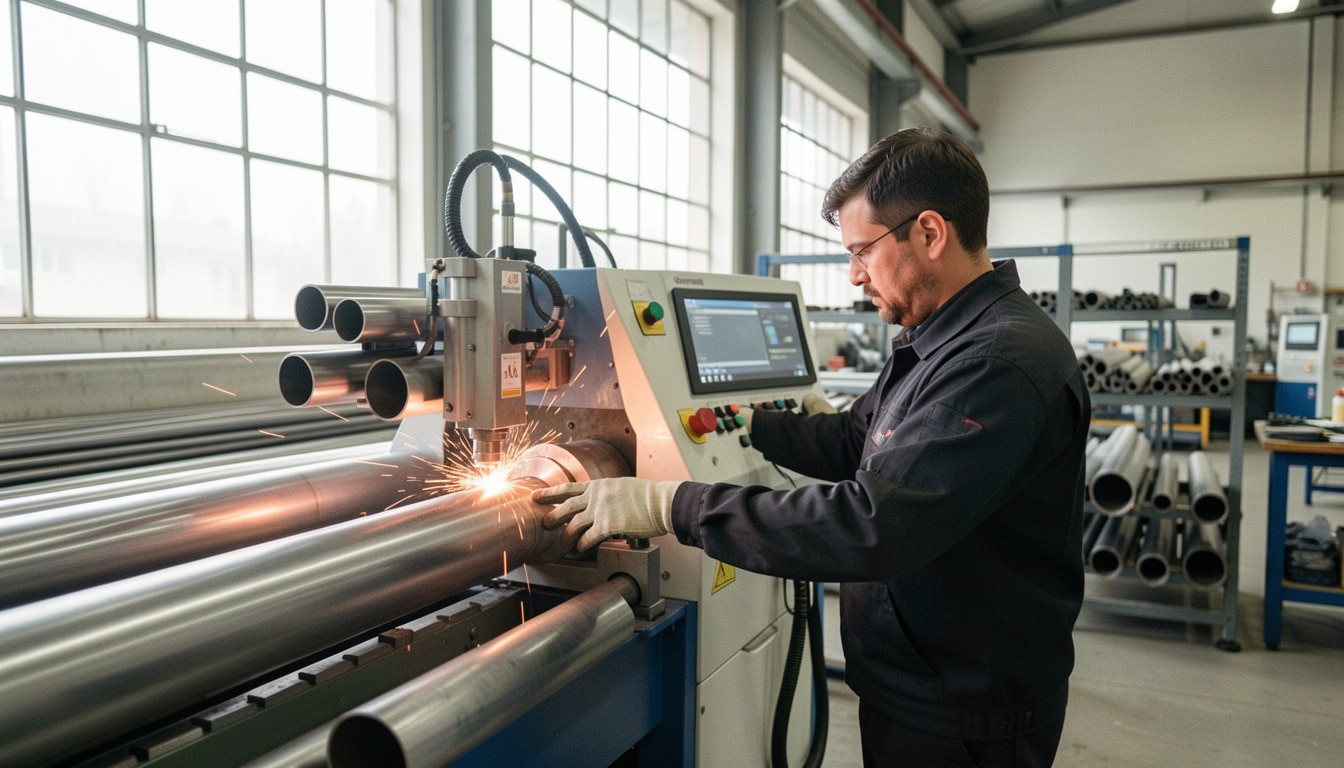
Dans un atelier, la technologie du laser a changé la façon de préparer chaque tube avant assemblage. Elle apporte une précision régulière, surtout quand la découpe doit s’enchaîner sur plusieurs pièces identiques. Et c’est là que tout se joue : moins d’écart, moins de retouche, plus de fluidité en production. Sur un tube acier, le laser travaille vite, proprement et avec une logique très industrielle.
- Le laser suit un tracé numérique et limite les écarts sur chaque coupe.
- Un tube peut recevoir des formes complexes, des encoches ou des perçages en une seule passe.
- La production gagne en régularité, ce qui facilite l’assemblage de la pièce finale.
Comment fonctionne la coupe sur un tube acier
Concrètement, le tube est maintenu, tourné et positionné pendant qu’un faisceau laser vient retirer la matière avec une grande finesse. Cette découpe évite bien des manipulations manuelles et permet d’attaquer des géométries qu’un outil classique traiterait plus lentement. Pour vous, cela signifie une préparation plus courte, surtout si vous faites des séries répétitives ou des formes techniques. Le résultat est stable, et c’est souvent ce point qui fait pencher la balance.
Ce qu’un acheteur doit comprendre avant de se décider
Avant d’investir, il faut regarder le besoin réel : volume, complexité, fréquence des commandes et niveau de finition attendu. Une petite pièce simple n’exige pas toujours une machine dédiée, mais dès que les cadences montent, le comparatif devient favorable. Le vrai sujet n’est donc pas seulement la performance du laser, mais sa capacité à s’intégrer dans votre organisation sans alourdir le flux ni multiplier les contrôles.
Les bénéfices concrets à attendre sur un atelier
Ce que vous cherchez, au fond, c’est un gain mesurable sur l’atelier. La précision améliore la qualité d’assemblage, la coupe limite les reprises, et l’ensemble du processus devient plus lisible pour vos équipes. Sur une série de 200 pièces, quelques minutes gagnées par élément changent déjà le planning. Face à un sciage ou à un perçage traditionnel, l’écart se voit surtout sur les délais et la régularité.
- Moins de reprises après soudure, donc moins d’heures perdues.
- Une qualité plus constante d’une série à l’autre.
- Une productivité plus élevée sur les pièces répétitives.
- Un usinage complémentaire souvent réduit, ce qui simplifie le processus.
Dans beaucoup d’ateliers, ce sont ces gains cumulés qui justifient le changement. Quand la coupe est plus propre, la soudure se prépare mieux et l’opérateur passe moins de temps à corriger. Résultat : vous livrez plus vite, avec moins de surprise sur la qualité finale.
Comparer les solutions avant d’investir ou de sous-traiter
Pour faire le bon choix, il faut comparer le laser à d’autres méthodes sans se laisser guider par le seul effet de nouveauté. Le bon procédé dépend du besoin, du niveau de complexité et du coût cible. Sur un cas simple, le sciage peut suffire ; sur une pièce complexe, le laser prend l’avantage. Le tableau ci-dessous aide à visualiser ce qui change vraiment entre les solutions.
| Technologie | Atout principal | Limite | Usage conseillé |
|---|---|---|---|
| Laser | Précision et formes complexes | Investissement plus élevé | Séries, pièces techniques |
| Plasma | Rapidité sur fortes sections | Finition moins fine | Découpes robustes |
| Sciage | Coût simple | Peu de complexité | Sections droites |
| Usinage | Grande liberté locale | Temps plus long | Perçages et reprises |
Laser, plasma, sciage ou usinage : lequel choisir selon le besoin ?
Si vous cherchez un procédé rapide pour des coupes franches, le plasma peut convenir. Si votre besoin reste basique, le sciage garde un vrai avantage économique. En revanche, dès qu’une pièce demande plusieurs ouvertures, angles ou encoches, le laser devient plus pertinent. L’usinage, lui, garde son intérêt pour des reprises ponctuelles, mais il n’est pas toujours le plus efficace sur une production répétitive.
Dans quels cas la solution laser devient la plus pertinente ?
La solution laser s’impose surtout quand le besoin est complexe, la série régulière et la finition attendue élevée. Si vous avez des assemblages précis, des délais serrés ou des pièces à forte valeur ajoutée, l’avantage devient net. C’est souvent le cas en serrurerie, en structure métallique ou en mobilier technique, là où chaque erreur coûte plus qu’un simple retard.
Choisir une machine adaptée à son volume de production
Une machine bien choisie doit pouvoir suivre votre parc actuel sans le bloquer. Regardez d’abord le volume de production, la taille des séries et la programmation disponible, car ce sont eux qui dictent la vraie cadence. Un grand atelier n’a pas les mêmes attentes qu’un sous-traitant polyvalent. Avant de signer un devis, vérifiez aussi la place, l’automatisation et la capacité à évoluer avec vos commandes.
- Le diamètre et la longueur admissibles.
- La vitesse de coupe sur vos formats habituels.
- Le niveau de programmation et de compatibilité logicielle.
- Le degré d’automatisation du chargement.
- La facilité de maintenance au quotidien.
Entre une machine semi-automatique et une version plus intégrée, l’arbitrage dépend surtout de votre cadence réelle. Si vous faites peu de séries, la flexibilité prime ; si les volumes montent, l’automatisation peut vite faire la différence.
Coût, rentabilité et retour sur investissement
Le coût ne se résume jamais au prix d’achat. Pour un projet sérieux, il faut intégrer la matière, la main-d’œuvre, l’énergie et la maintenance, puis regarder l’effet sur la production finale. Sur un tube de forte épaisseur, la différence se ressent plus vite qu’on ne l’imagine. Un devis bien construit vous montre si l’investissement reste cohérent ou si la sous-traitance demeure plus rationnelle.
- Le prix de la machine ou du service.
- Les consommables et l’énergie.
- La maintenance préventive.
- Le temps gagné sur chaque projet.
Exemple simple : si une série de 1 000 pièces vous fait économiser 12 minutes par lot, le gain annuel peut dépasser 150 heures. Dans ce cas, l’achat devient crédible plus vite qu’un simple calcul de prix unitaire. Mais pour une activité irrégulière, externaliser reste souvent le meilleur final.
Compatibilités matière, épaisseur et qualité de finition
Tout matériau ne réagit pas pareil, et c’est là qu’il faut être vigilant. Un tube en acier carbone ne demande pas la même stratégie qu’un inox, et un profilé ouvert n’offre pas les mêmes contraintes qu’un profilé fermé. La précision dépend aussi de la tolérance admise, du diamètre, de l’épaisseur et du trou à réaliser. Si vous négligez ce point, vous risquez une finition décevante ou des reprises inutiles.
- Vérifier la nature exacte du matériau avant la commande.
- Contrôler la section du tube et du profilé.
- Valider l’épaisseur maximale acceptée.
- Demander le niveau de finition attendu sur les bords.
Quels tubes et profilés peut-on réellement découper ?
En pratique, un tube rond, carré ou rectangulaire passe souvent sans difficulté, à condition que la machine ou le prestataire soit adapté. Certains profilés spéciaux demandent plus de réglages, surtout si la géométrie est ouverte ou si la matière est épaisse. Pour éviter les mauvaises surprises, demandez toujours un test sur votre propre référence avant de lancer une série.
Qualité de bord, tolérances et reprises à prévoir
La qualité de bord est l’un des meilleurs indicateurs de sérieux. Si la tolérance est bien tenue, les reprises deviennent marginales et l’assemblage gagne en confort. En revanche, sur des pièces très fines ou sur des sections difficiles, un léger ébavurage peut rester nécessaire. Ce point mérite d’être clarifié dès le départ, surtout si votre application exige une finition visible.
Recommandations pratiques pour faire le bon choix
Pour savoir quoi faire, il faut partir de votre client, de sa demande et de l’application finale. Une étude courte mais bien cadrée permet souvent d’adapter la solution au bon niveau de complexité. Posez-vous les bonnes questions : volume, délai, précision, budget, reprise éventuelle, et capacité interne à faire face au pic d’activité. C’est ainsi que vous saurez faire un choix cohérent, sans surinvestir.
- Quel volume annuel allez-vous traiter ?
- La série est-elle stable ou variable ?
- Le niveau de précision est-il critique ?
- Souhaitez-vous produire en interne ou externaliser ?
- Quel délai de retour sur investissement visez-vous ?
- Votre équipe peut-elle adapter les réglages rapidement ?
Pour un petit atelier, la sous-traitance reste souvent la plus souple. Pour un industriel avec séries récurrentes, l’achat peut permettre de mieux maîtriser les coûts. Et pour un bureau d’études, la solution hybride offre souvent le meilleur équilibre.
FAQ – Questions fréquentes sur le choix d’une solution de coupe
Quand faut-il investir dans une machine laser ?
Quand vos séries deviennent régulières et que la précision compte vraiment, le laser peut justifier l’achat. Si le projet est ponctuel, mieux vaut comparer plusieurs devis avant de vous engager.
Quelle différence avec l’usinage traditionnel ?
Le laser travaille plus vite sur des formes répétitives, alors que l’usinage reste utile pour des reprises ciblées. Sur une série, le laser apporte souvent plus de constance.
La découpe convient-elle à une petite série ?
Oui, surtout si la pièce est complexe. Sur une petite série, la découpe laser peut éviter des réglages longs et réduire les erreurs de production.
Que demander dans un devis ?
Demandez les tolérances, les délais, les limites matière et les options de finition. Pour un tube, le niveau de précision et la capacité de la machine doivent être clairement indiqués.
Le laser est-il toujours le meilleur choix ?
Non, pas si votre projet est simple ou très irrégulier. Dans ce cas, un autre procédé ou une sous-traitance ciblée peut rester plus rentable.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie